
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

الشركة المصنعة لآلة الطحن ذات الكفاءة العالية
BOSI Tools هي شركة مصنعة لآلات الطحن في الصين، وتقدم كلاً من المطحنة الموضوعة على الطاولة والمطحنة العمودية. من المحركات النحاسية النقية إلى التروس الفولاذية الدقيقة عالية القوة، ومن القاعدة الموسعة والسميكة إلى التصميم الهادئ الخالي من الضوضاء - تجمع آلات الطحن BOSI بين سرعات الدوران المستقرة والهياكل المتينة، مما يوفر دعمًا موثوقًا للطحن لصناعات مثل التصنيع الميكانيكي، والأجهزة، وأدوات الأجهزة.
يمكننا تقديم نصائح الاختيار والحلول المخصصة على أساس ظروف العمل الفعلية. لا تتردد في الاتصال بنا في أي وقت.
مبدأ العمل
مبدأ عمل آلات الطحن BOSI بسيط ومباشر: يتم تركيب عجلات الطحن مباشرة على طرفي العمود الدوار للمحرك النحاسي النقي، وتدور بشكل متزامن عند 2840 دورة/دقيقة بمجرد تشغيلها، وبالتالي تحويل الطاقة الحركية الدوارة للمحرك إلى قدرة طحن.
بعد أن يبدأ المحرك عن طريق مفتاح الطرد المركزي، يقوم عمود الدوار بتشغيل التروس الفولاذية الدقيقة عالية القوة عند كلا الطرفين لتدور بشكل متزامن، مع تثبيت عجلات الطحن على أطراف العمود بواسطة الشفاه.
عندما تلامس قطعة العمل سطح عجلة الطحن الدوارة، فإن الحبوب الكاشطة الموجودة على العجلة تقطع مادة قطعة العمل بسرعة عالية، مما ينتج عنه رقائق دقيقة وشرارات. تتميز السلسلة بأكملها بتصميم هادئ وخالي من الضوضاء لتقليل ضوضاء الطحن.
تمتص القاعدة الموسعة والسميكة الاهتزازات الدقيقة الناتجة عن تشغيل المحرك، مما يضمن تشغيل عجلات الطحن بسلاسة دون التذبذب عند ملامسة قطعة العمل.
تتراوح أحجام العجلات من 125 مم إلى 250 مم، مع توافق حجم الحبيبات والصلابة مع موضع الطراز - الأحجام الأصغر مناسبة للشحذ الدقيق، بينما الأحجام الأكبر مناسبة لإزالة المخزون الثقيل.
تحتوي المطحنة العمودية على عمود عجلة مثبت عموديًا، مما يسمح بتكوين عجلات ذات حبيبات مختلفة في كلا الطرفين في وقت واحد؛ جانب واحد للطحن الخشن والآخر للتشطيب الدقيق، مما يسمح لقطعة العمل بتبديل العمليات بين العجلتين دون إيقاف الماكينة.
ما هي المواد التي يمكن معالجتها؟
تغطي تطبيقات الطحن لآلات الطحن BOSI مجالين رئيسيين: تشغيل المعادن والتشطيب غير المعدني:
1. الكربون الصلب وسبائك الصلب
شحذ أدوات المخرطة، وإعادة توجيه لقم الثقب، وحواف الأزاميل المسطحة. تعد الطرازات الموضوعة على الطاولة بقدرة 200 وات/370 وات، مقترنة بعجلات طحن عالية الجودة، مناسبة لشحذ الأدوات وإزالة نتوءات قطع العمل الصغيرة. بالنسبة لسبائك الفولاذ ذات الصلابة العالية، فمن المستحسن اختيار نموذج عجلة 250 مم، والذي يوفر مساحة طحن أكبر وتبديدًا أسرع للحرارة.
2. الحديد الزهر والفولاذ المصبوب
طحن بوابات الصب وإزالة خطوط الفراق. يحتوي الطراز العمودي بقدرة 750 واط على عجلات من حبيبات مختلفة مثبتة في وقت واحد على طرفي عمودها الطويل، مما يتيح سير عمل فعال مع الطحن الخشن على جانب واحد والتشطيب الناعم على الجانب الآخر.
3. الفولاذ المقاوم للصدأ والمعادن غير الحديدية
طحن علامات لحام الفولاذ المقاوم للصدأ وإزالة النتوءات من أجزاء النحاس والألومنيوم. من الضروري التحول إلى عجلات طحن متخصصة مناسبة للمادة المحددة لمنع الانسداد الذي يحدث مع العجلات القياسية. تتميز الطرازات 550 واط/750 واط باحتياطي عزم دوران كبير، مما يحافظ على السرعة دون انخفاض في ظل الأحمال الثقيلة.
4. الأدوات والأجزاء الدقيقة
إعادة شحذ لقم الثقب ذات القطر الصغير، وتشكيل اللكمات الدقيقة، واستعادة حافة القطع للفرجار الورنية. الطراز المدمج مقاس 125 مم الذي يوضع على الطاولة مناسب للعمل الجيد على طاولة العمل.
5. صيانة أدوات الأجهزة
استعادة أطراف مفك البراغي، وتشكيل حواف الإزميل، وشحذ المقص. تعتمد السلسلة بأكملها تصميمًا موحدًا للسرعة يبلغ 2840 دورة/دقيقة، لذا فإن التبديل بين الطرازات المختلفة لا يتطلب إعادة ضبط إحساس المشغل بضغط التغذية.
المشاكل والحلول المشتركة
|
مشكلة شائعة |
تحليل السبب |
حل |
تصميم BOSI المقابل |
|
انخفاض كفاءة الطحن، وتغير لون الشغل والتليين |
عجلة طحن باهتة أو حجم حبيبات غير صحيح؛ ضغط التغذية المفرط يؤدي إلى ارتفاع درجة حرارة قطعة العمل |
تلبيس سطح العجلة باستخدام خزانة العجلة؛ اختر عجلة طحن منخفضة للطحن الخشن، وقم بتقليل الضغط الهبوطي بشكل مناسب |
تتميز العجلات عالية الجودة بخصائص شحذ ذاتية جيدة؛ يحافظ المحرك النحاسي بالكامل على احتفاظ قوي بالسرعة عند 2840 دورة في الدقيقة |
|
عجلة تمايل، اهتزاز عالي |
تم تركيب العجلة بعيدًا عن المركز أو أن الحافة مفكوكة؛ تآكل غير متساوٍ حول محيط العجلة بعد الاستخدام لفترة طويلة |
قم بتصحيح تركيب الحافة لضمان التسطيح، ولاحظ عدم التذبذب أثناء التشغيل التجريبي؛ استخدم خزانة الملابس لتصحيح العجلة قبل الاستخدام |
القاعدة الموسعة والسميكة تمتص الاهتزاز؛ تتمتع التروس الفولاذية الدقيقة عالية القوة بدقة ربط عالية |
|
فشل المحرك في البدء |
مصدر الطاقة غير متصل أو عطل في التبديل؛ الاتصالات المؤكسدة على مفتاح الطرد المركزي |
التحقق من مصدر الطاقة والمكونات؛ يتطلب مفتاح الطرد المركزي فحصًا واستبدالًا احترافيًا |
إن بدء تشغيل المحرك النحاسي النقي له هامش كبير؛ جهات اتصال مفتاح الطرد المركزي مطلية بالفضة لمقاومة الأكسدة |
|
تحطم العجلة والشظايا المتطايرة |
العجلة متأثرة أو رطبة؛ تتجاوز سرعة الدوران القيمة المقدرة للعجلة |
قبل التثبيت، اضغط على العجلة واستمع - استخدم فقط إذا كان الصوت واضحًا بدون بهتان؛ تشغيل خاملاً لمدة 30 ثانية؛ تجاوز السرعة المقدرة ممنوع منعا باتا |
أبعاد العجلة وسرعتها متطابقة بشكل صارم؛ يوفر الحارس حماية كاملة |
|
عدم استقرار القاعدة، واهتزاز رأس الآلة |
سطح طاولة العمل غير متساوٍ، أو لم يتم ربط مسامير القاعدة |
استخدم الحشوات المطاطية لتسوية الزوايا الأربع للقاعدة؛ تشديد جميع مسامير التثبيت |
تتميز القاعدة الموسعة والسميكة بمركز ثقل منخفض؛ قاعدة الزهر مقاومة للاهتزاز ومستقرة |
كيفية اختيار آلة الطحن المناسبة؟
|
البعد الاختيار |
MD-T125 الفوق |
MD-T150 الفوق |
MD-T200 الفوقي |
MD-T250S الفوق |
MD-L250S عمودي |
|
قوة |
200 واط |
370 واط |
550 واط |
750 واط |
750 واط |
|
حجم العجلة |
125 ملم |
150 ملم |
200 ملم |
250 ملم |
250 ملم |
|
الجهد االكهربى |
220 فولت |
220 فولت |
220 فولت |
380 فولت |
380 فولت |
|
السيناريوهات الموصى بها |
شحذ دقيق، صيانة الأدوات الدقيقة، إزالة الأزيز من أجزاء الأداة |
شحذ الأدوات المنزلية وشطب قطع العمل الصغيرة |
قطعة أساسية في ورشة العمل، وشحذ أداة المثقاب والمخرطة، وطحن علامات اللحام |
إزالة المخزون الثقيل، وطحن بوابة الصب، وشطب قطع العمل الكبيرة |
طحن الدفعات في التصنيع الميكانيكي، والأجهزة، وصناعات أدوات الأجهزة |
يعتمد الاختيار على حجم قطعة العمل وتكرار الطحن. بالنسبة للسيناريوهات المنزلية والشحذ الدقيق، تتميز الطرازات الموضوعة على الطاولة مقاس 125 مم/200 وات أو 150 مم/370 وات بخفة الوزن وتوفير الطاقة. بالنسبة لشحذ أدوات ورشة العمل وإزالة نتوءات قطع الشغل، فإن الطراز 200 مم/550 وات هو العمود الفقري، مع توافق متوازن بين مساحة العجلة والطاقة.
من أجل الطحن الثقيل أو شطب قطع العمل الكبيرة، يوفر الطراز Benchtop مقاس 250 مم عجلة واسعة وقوة كافية. إذا كانت هناك حاجة إلى طحن الدفعات وكانت كفاءة سير العمل أولوية، فيمكن تكوين النموذج العمودي، الذي يحتوي على عجلتين تعملان في وقت واحد عند كلا الطرفين، بحبيبات مختلفة للعمل الخشن والناعم، مما يجعله مناسبًا للتصنيع الميكانيكي وصناعات أدوات الأجهزة.
احتياطات السلامة للاستخدام
1. معدات الحماية الشخصية
يجب ارتداء نظارات السلامة أو واقي الوجه عند تشغيل آلة الطحن؛ يجب ألا يواجه اتجاه شرارة الطحن أي شخص. ارتداء قناع الغبار، حيث أن الغبار المعدني الجاف مضر بالجهاز التنفسي. يُحظر تمامًا ارتداء القفازات أثناء تشغيل المطحنة الموضوعة على الطاولة لمنع تعلق القفازات في العجلة الدوارة.
2. تركيب العجلات والتفتيش
قبل تركيب عجلة جديدة، اضغط برفق على جانبها بمطرقة خشبية واستمع؛ استخدمه فقط إذا كان الصوت واضحًا وغير باهت. يجب وضع فاصل ناعم بين الحافة والعجلة، ويجب تشديد صامولة التثبيت بشكل معتدل؛ الإفراط في تشديد سوف كسر العجلة. بعد التركيب، قم بتشغيل الآلة في وضع الخمول لأكثر من دقيقتين وتأكد من عدم وجود اهتزاز غير طبيعي قبل بدء العمل.
3. راحة العمل والتخليص
حافظ على مسافة 2-3 مم بين عجلة الطحن وبقية العمل. اضبط راحة العمل بشكل دوري أثناء تآكل العجلة. يمكن أن تؤدي الفجوة المفرطة إلى انحشار قطعة العمل بين العجلة وبقية العجلات، مما يؤدي إلى كسر العجلة.
4. وضعية التشغيل
قف إلى جانب آلة الطحن أثناء تشغيلها، مع إبقاء جسمك خارج مستوى الدوران. بهذه الطريقة، حتى في حالة تحطم العجلة، وهو أمر غير مرجح، لن تصاب مباشرة. عند الطحن، أمسك قطعة العمل بثبات وثبات، وقم بالتلامس الخفيف مع سطح العجلة، وحركها بالتساوي. يُمنع منعا باتا ضرب قطعة العمل بقوة على العجلة. لا تستخدم أبدًا جانب عجلة الطحن للطحن ما لم يسمح الطراز المحدد بذلك صراحةً.
5. البيئة وإمدادات الطاقة
حافظ على منطقة العمل جافة ونظيفة. يجب تأريض نماذج 220 فولت بشكل موثوق. يجب أن يتم توصيل الطراز الرأسي 380 فولت بواسطة كهربائي محترف. يجب ألا يستهدف اتجاه دوران العجلة أبدًا أسلاك الكهرباء أو خطوط الهواء/الغاز. ضع النموذج الموضوع على الطاولة على طاولة عمل ثابتة، ثم ثبت النموذج الرأسي على الأرض باستخدام مسامير التثبيت.
6. الصيانة والاستبدال
عندما تتآكل عجلتا الطحن إلى درجة يتجاوز فيها اختلاف قطرهما 10%، فيجب استبدالهما في وقت واحد للحفاظ على التوازن المتماثل. قم بتخزين عجلات الطحن في مكان جاف لمنع امتصاص الرطوبة. قم سنويًا بتطبيق شحم مقاوم للحرارة العالية على علبة التروس. تحقق بانتظام من طول فرشاة الكربون وقم بتنظيف فتحات التهوية الموجودة على الهيكل.


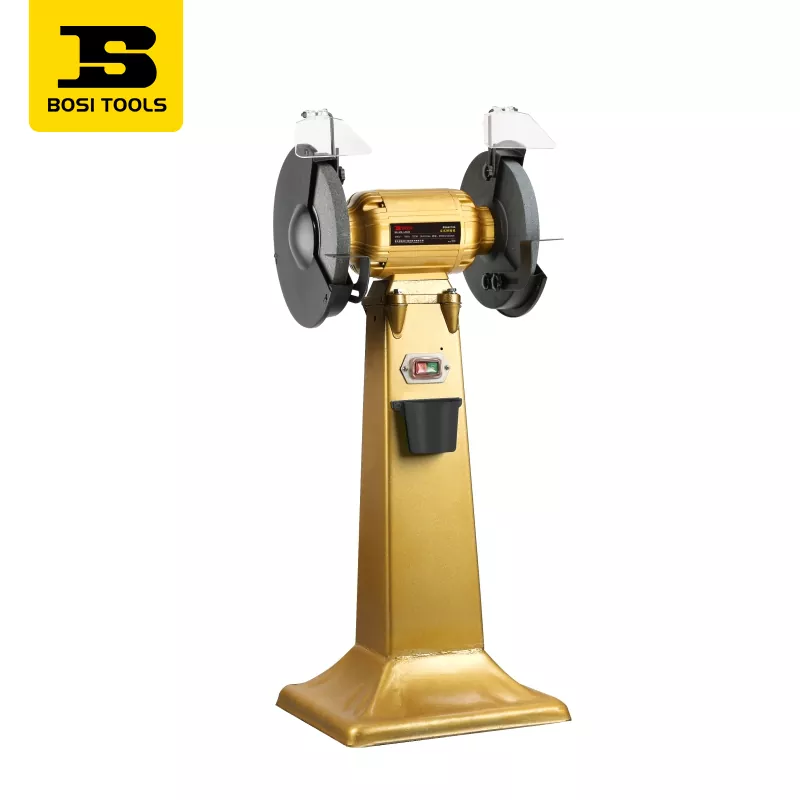
آلة الطحن العمودية
هذه هي آلة الطحن العمودية MD-L250S من الشركة المصنعة الصينية BOSI. تتميز بمحرك بقوة 750 واط، وعجلة طحن بقطر 250 ملم، وجهد 380 فولت، وسرعة عدم تحميل تبلغ 2840 دورة في الدقيقة. إنها مناسبة لعمليات الطحن في صناعات مثل تصنيع الآلات، والأجهزة، وأدوات الأجهزة. إنها تتميز بهيكل عمودي قوي، كفاءة عالية، وثبات. الاستفسارات والعينات هي موضع ترحيب.
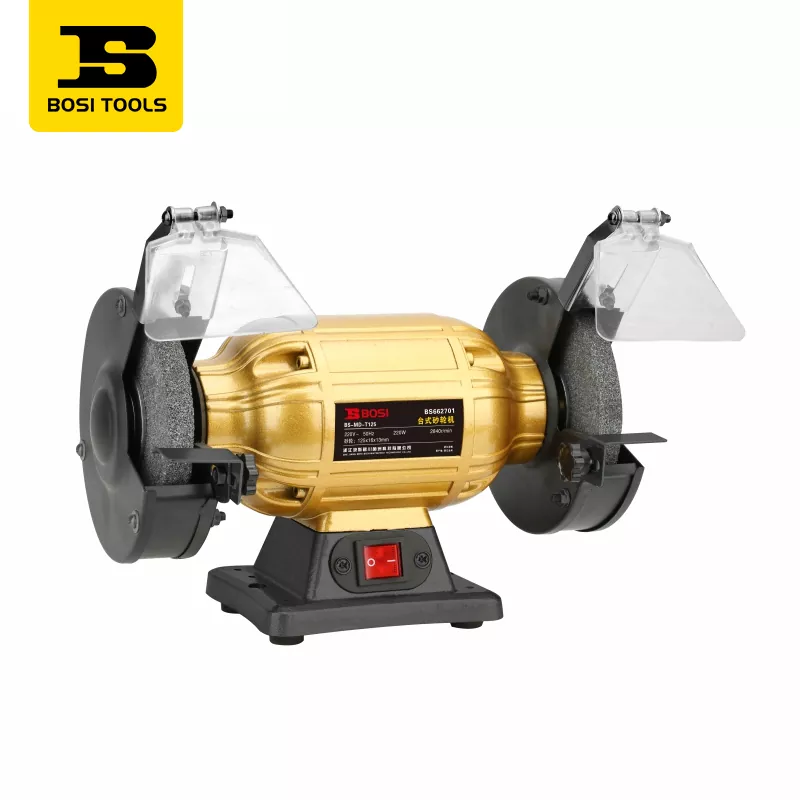
طاحونة الفوق
BOSI هو مصنع موثوق به لسلسلة Benchtop Grinder، ومنتجاتنا لديها أقطار عجلة طحن تتراوح من 125 إلى 250 مم وطاقة من 200 إلى 750 وات. توفر المحركات النحاسية النقية أداءً قويًا وتصميمًا هادئًا وخاليًا من الضوضاء. عجلات طحن عالية الجودة، وتروس فولاذية عالية القوة، وقاعدة واسعة وسميكة تضمن المتانة. مناسبة لشحذ الأدوات، وإزالة حواف الشغل، وطحن المعادن. الاتصال بنا للحصول على السعر المباشر.


-
E-mail